Yang mudah dijumpai di pabrik yang menerapkan lean adalah selembar kertas berisi langkah-langkah kerja dan waktunya. Kadang ditambahkan layout dan simbol-simbol. Diselipkan ke cover plastik, lalu digantung dekat operator.
Bukan WI. Bukan SOP.
Orang pabrik sini menyebutnya LSK (lembar standar kerja).
Biasanya operator diminta menulis sendiri LSK ini. Lagi pula, merekalah yang sehari-hari menjalankan prosesnya.
Standar kerja yang baik sering kali datang dari orang yang mengerjakannya. Orang itu mungkin sudah mencoba berbagai cara, sampai akhirnya menemukan satu yang lebih pas. Tidak terlalu berat. Tidak banyak gerakan terbuang.
Barangkali itu kenapa standar kerja dibuat. Supaya orang lain bisa mengikuti cara kerja yang sudah dianggap paling baik ini.
Selain itu, prinsip lean selalu berusaha mengeliminasi NVA (non-value added). Melalui standardisasi ini, hubungan antara operator, mesin, dan waktu mulai terlihat. Gerakan yang tidak perlu pelan-pelan kelihatan. Lalu dipangkas lewat kaizen.
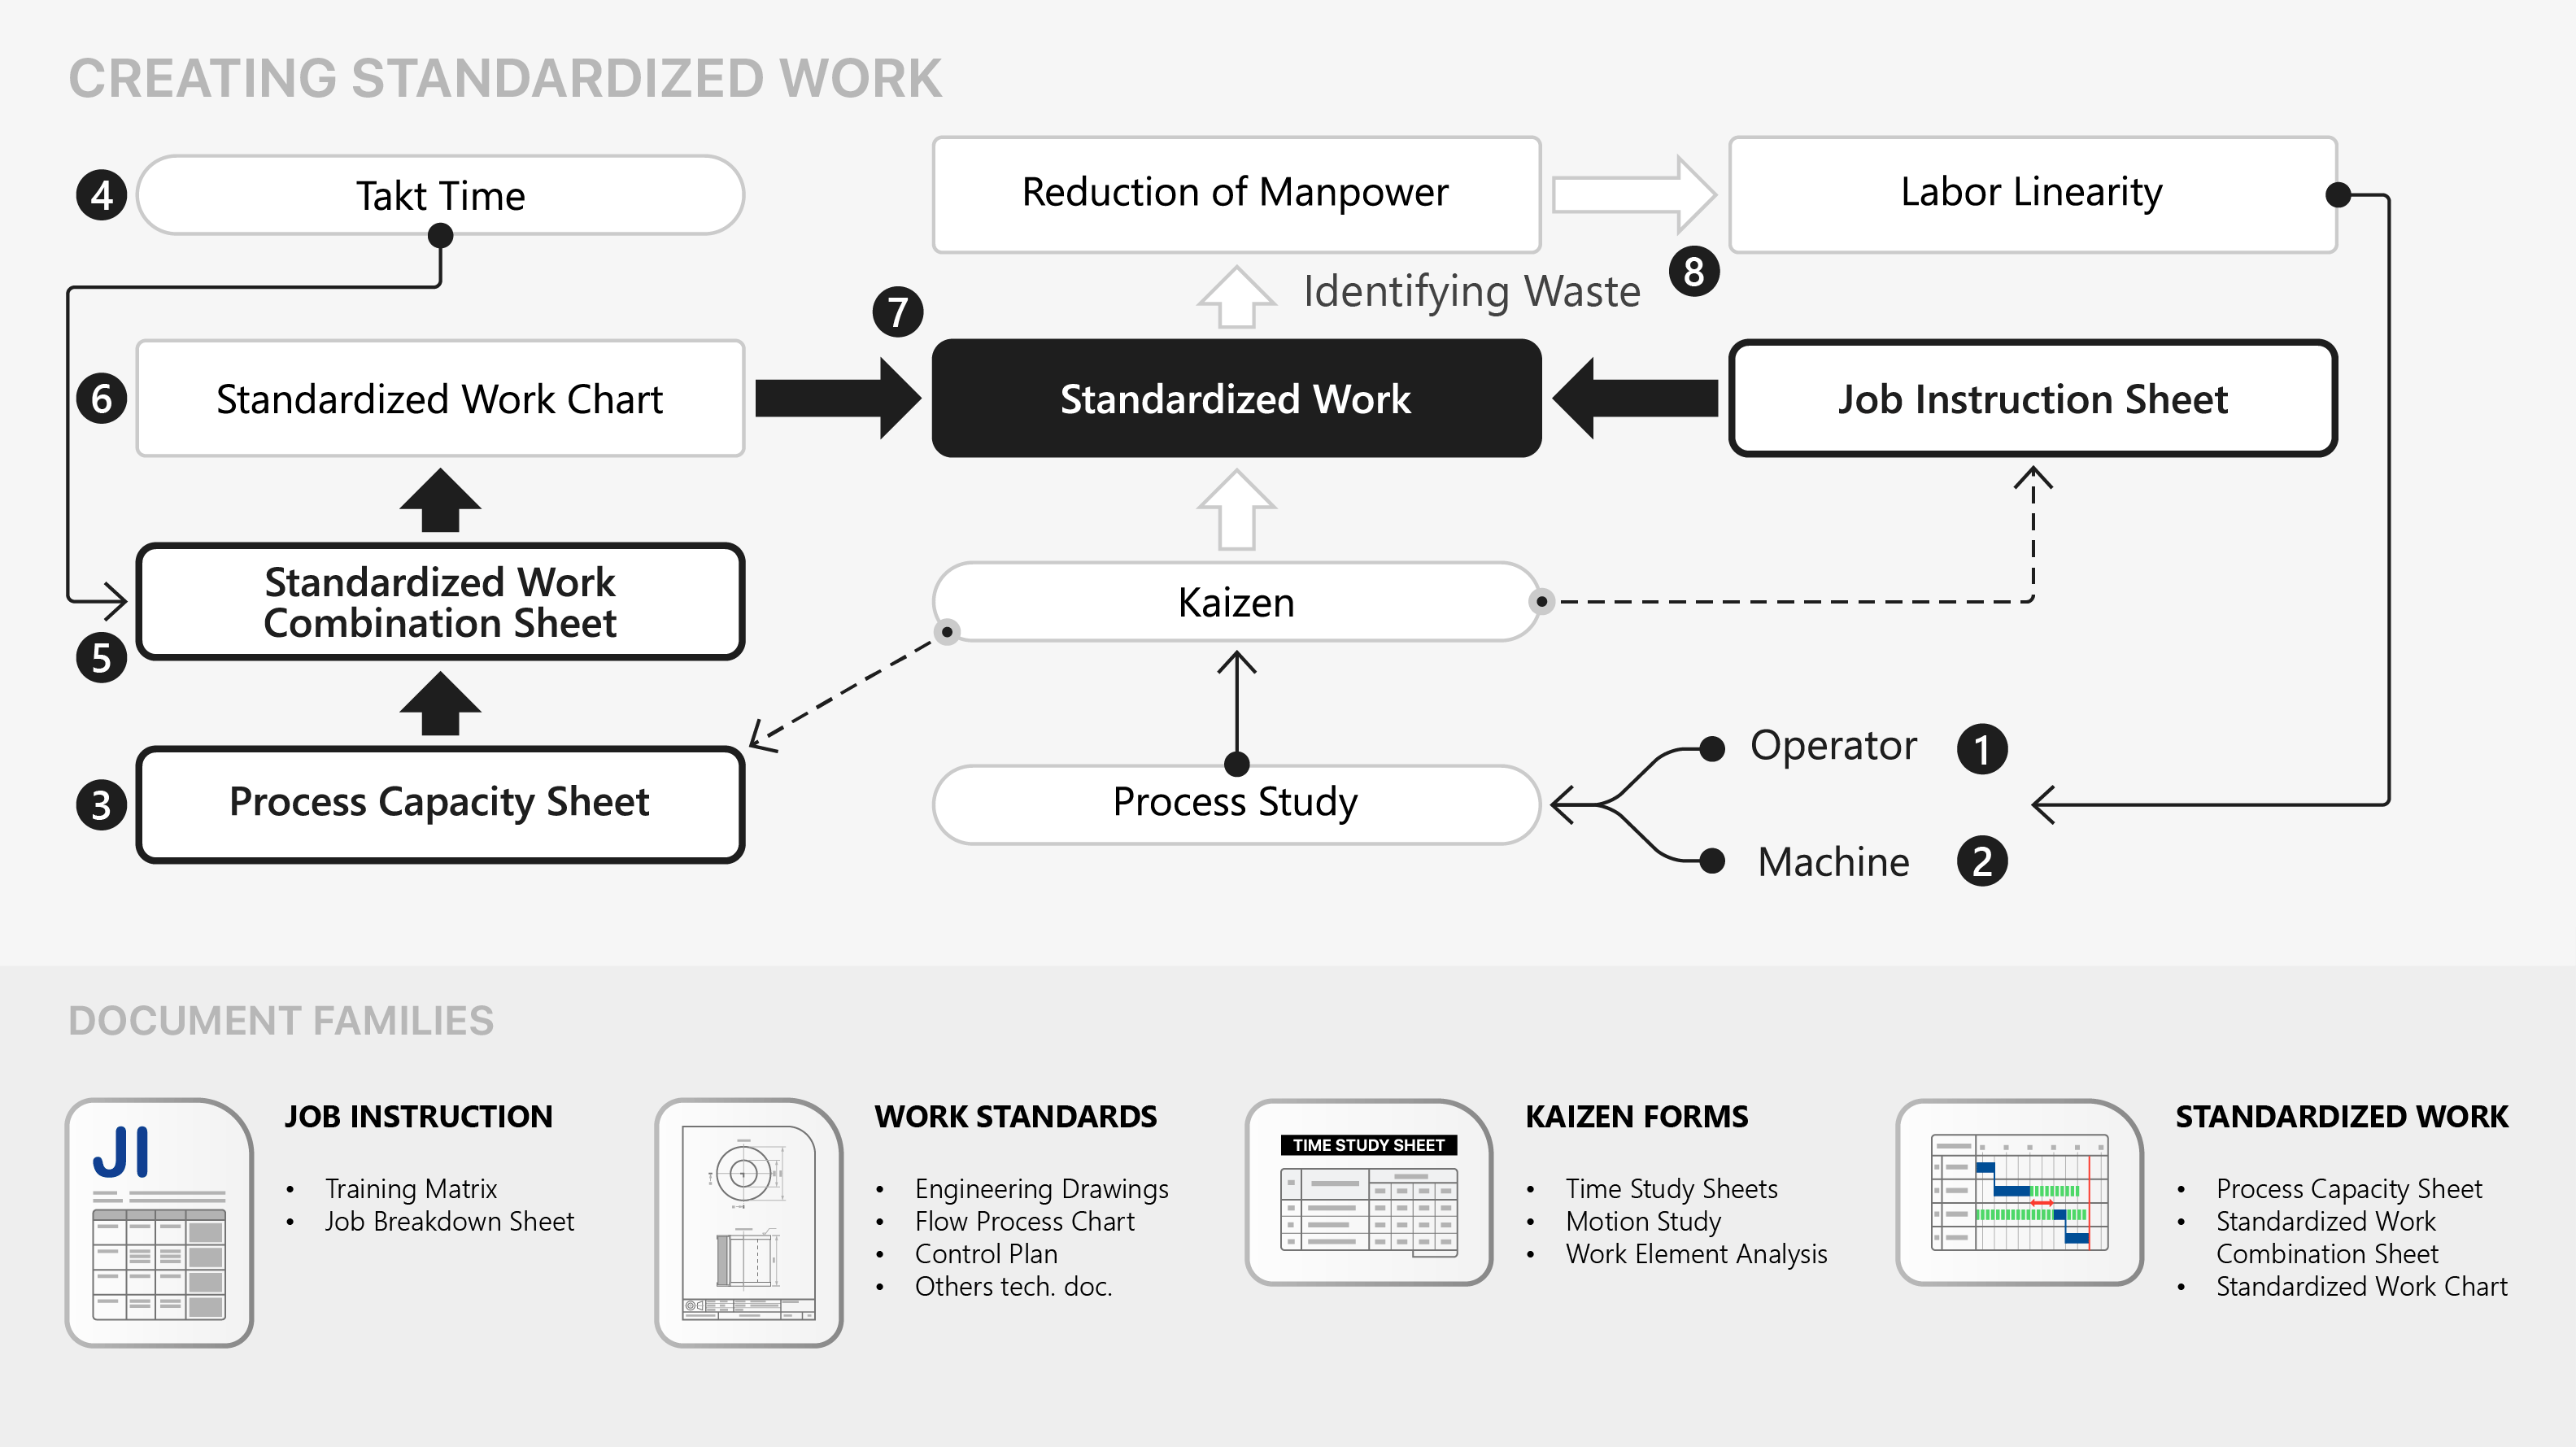
Soal nama mungkin tidak selalu sama.
Di tempat kerja saya, orang-orang menyebutnya LSK. Dulu, saat magang, supervisor saya mengenalkan Standardized Work Combination Sheet. Di kuliahan, konsepnya mirip Man-Machine Chart.
Namanya beda-beda. Tapi idenya kurang lebih sama: membantu melihat bagaimana operator, mesin, dan waktu kerja saling berhubungan.
Tiga Dokumen, Tiga Elemen, Tiga Kondisi
Belakangan saya tahu, lembar ini bagian dari beberapa worksheet lain, yang semuanya ada tiga dokumen:
1. Process Capacity Sheet. Dipakai untuk melihat kapasitas proses dan mencari potensi bottleneck.
2. Standardized Work Combination Sheet. Di sinilah hubungan antara operator, mesin, dan waktu mulai terlihat terhadap takt time.
3. Standardized Work Chart. Versi visual yang sering dipasang dekat operator.
Ketiganya menjawab kebutuhan yang berbeda dalam perencanaan dan standardisasi: kapasitas proses, standar kerja, dan visualisasi standar.
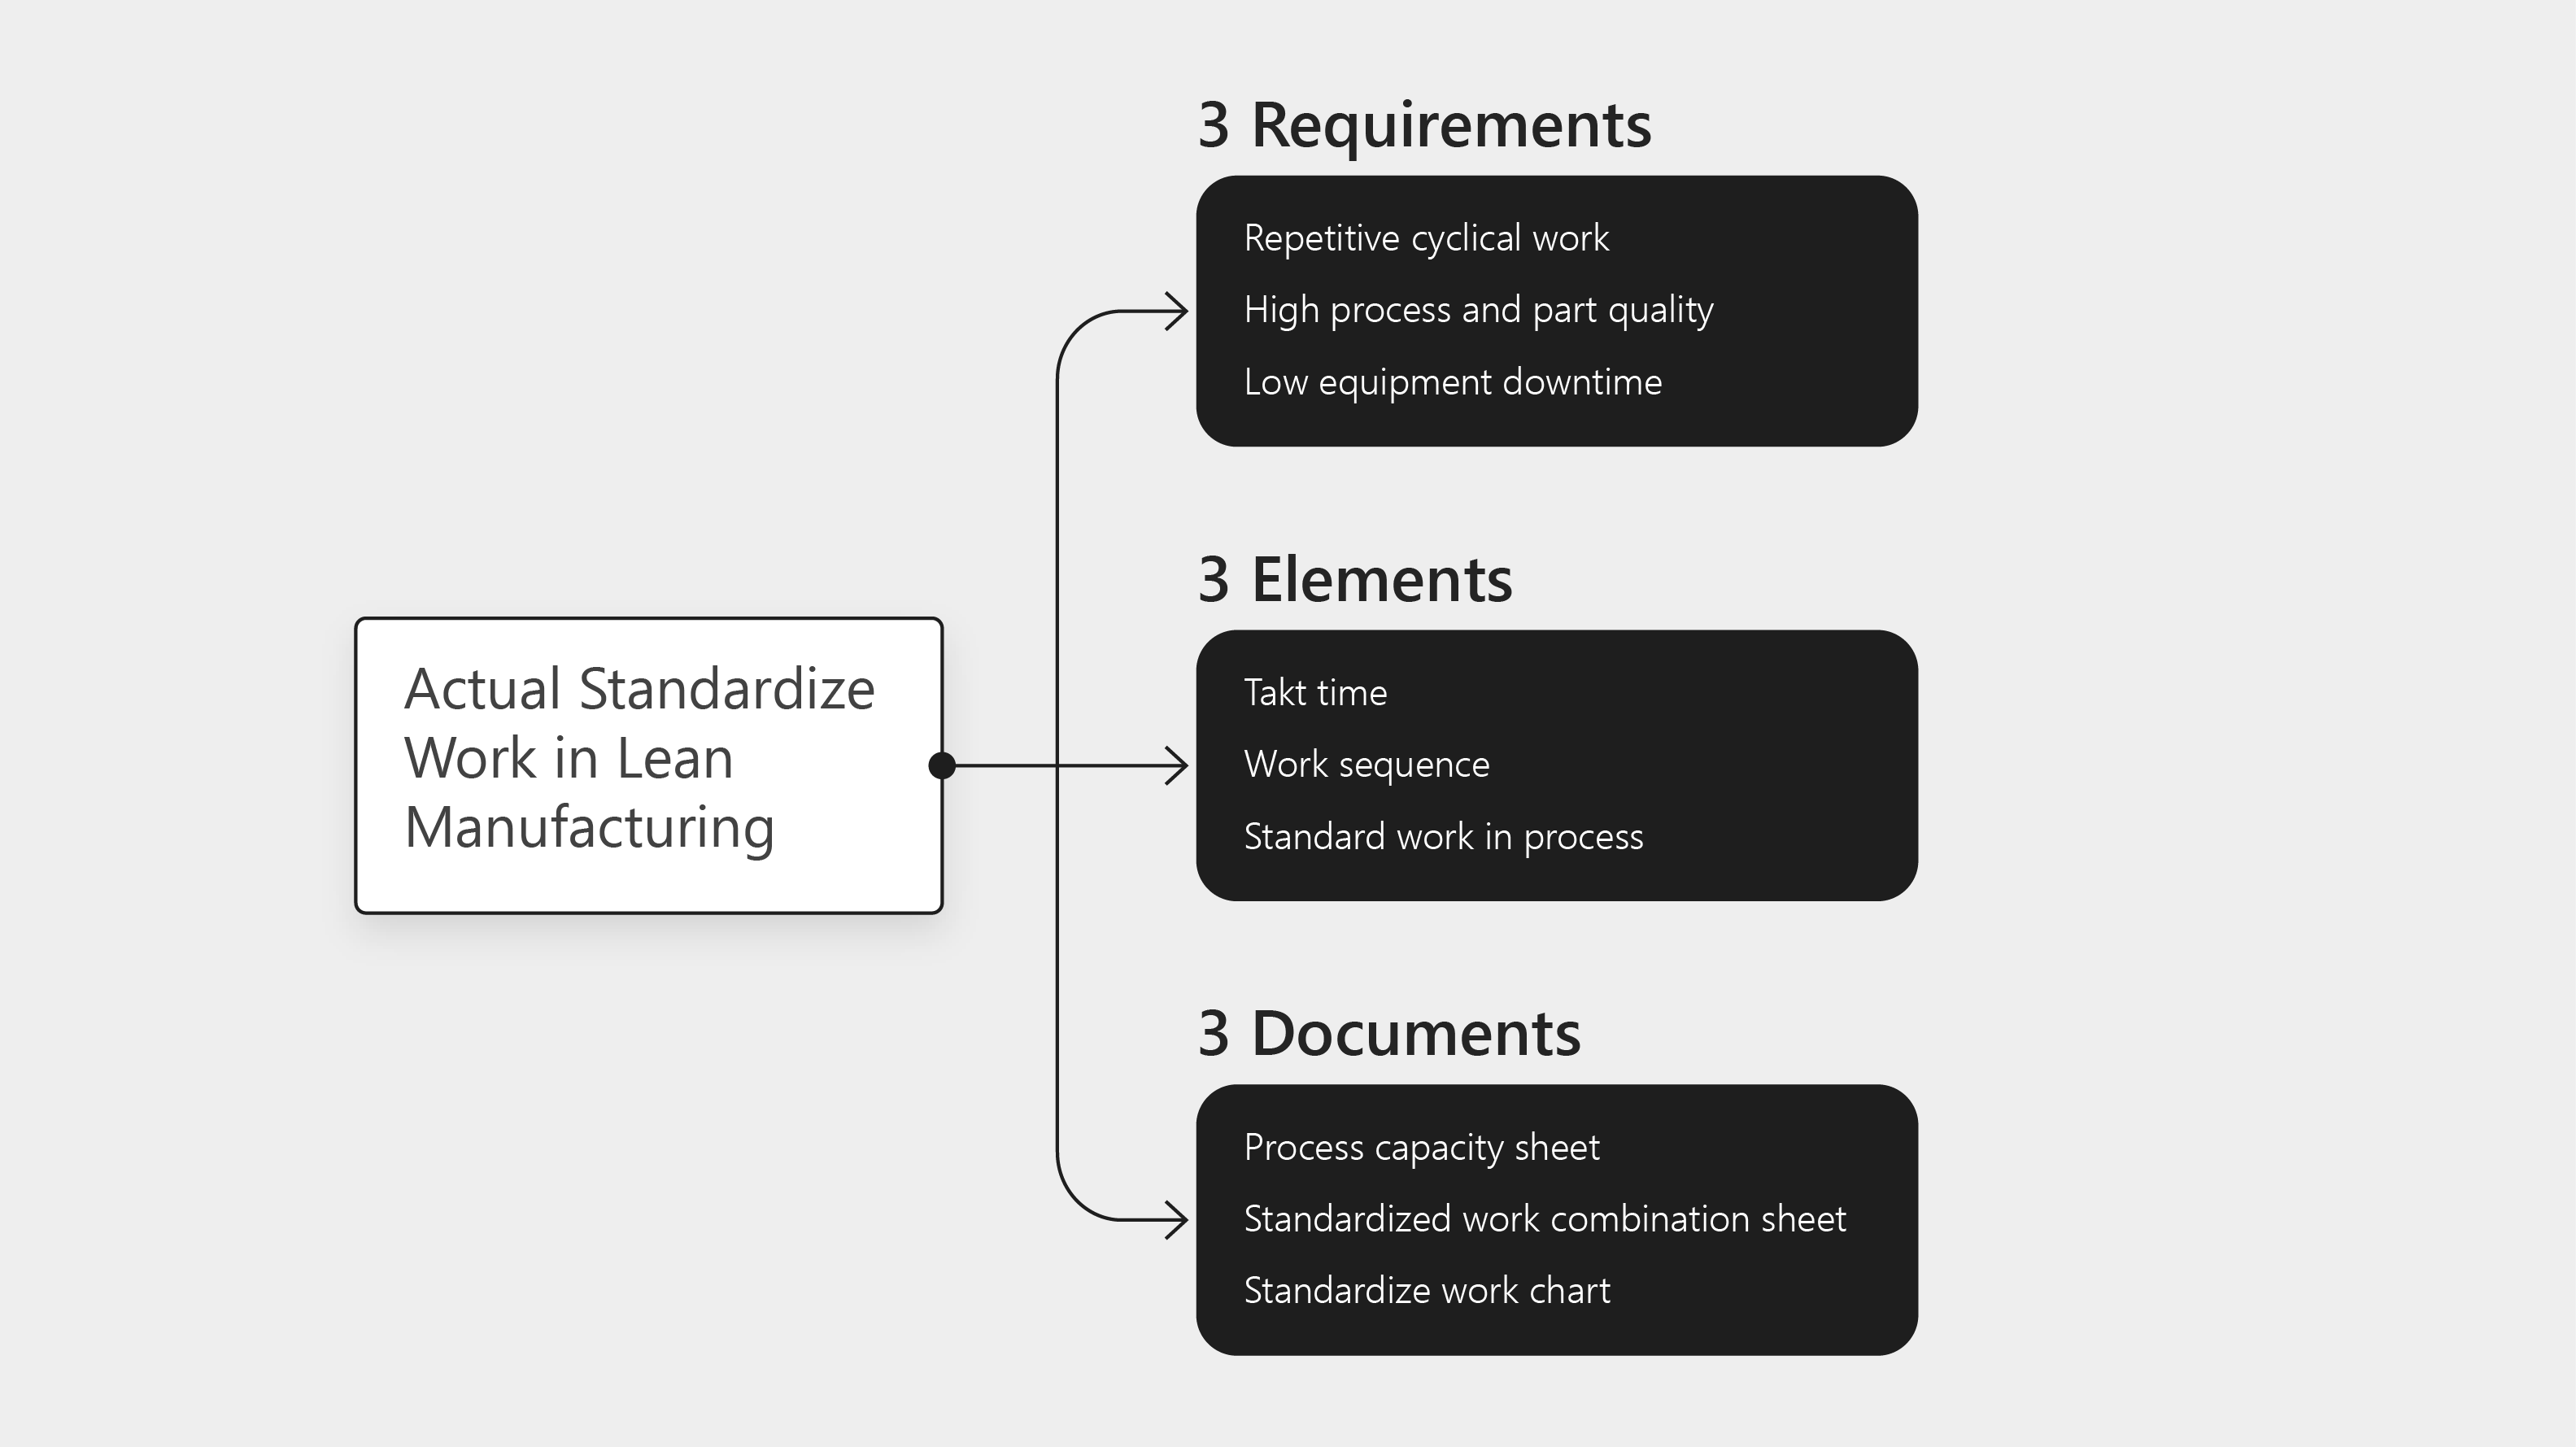
Tidak seperti SOP biasa, dokumen-dokumen ini disusun di atas tiga elemen:
1. Takt time: Patokan waktu produksi untuk mencapai on-time delivery.
2. Working sequence: Urutan atau breakdown pekerjaan untuk standar kerja.
3. Standard WIP (work in process): Jumlah minimum stock dalam proses supaya aliran proses tetap lancar.
Tidak semua pekerjaan cocok, dokumen atau standar seperti ini hanya bisa jalan kalau tiga kondisi berikut bisa di-maintain:
1. Pekerjaan berulang. Urutan kerja sama di setiap siklus, idealnya pendek (setidaknya mengikuti prinsip SMED di bawah 10 menit).
2. Proses stabil. Mesin dan line minim gangguan atau downtime.
3. Kualitas konsisten. Material dan hasil proses harus konsisten agar standar bisa diikuti terus.
Kalau belum memenuhi kondisi tersebut, WI atau SOP biasa sudah cukup.
Karena pembahasannya cukup panjang, tulisan ini dimulai dari yang pertama: Process Capacity Sheet.
Sebelum Membuat Process Capacity Sheet
Sebelum mulai, orang harus tahu dulu line ini mau kerja apa. Urutannya bagaimana: Bubut dulu atau bor dulu? Dibersihkan dulu atau diinspeksi dulu?
Andai line belum ada pun proses bisa dipetakan, selama urutannya sudah cukup jelas.
Selanjutnya, soal kecepatan line. Seberapa cepat satu unit perlu selesai supaya target dari customer terpenuhi?
Kita perlu menghitung metrik takt time: berapa detik yang tersedia untuk menghasilkan satu unit supaya target customer tercapai. Tentu dengan asumsi line berjalan normal. Tidak ada breakdown. Tidak ada delay panjang. Tidak ada gangguan lain.
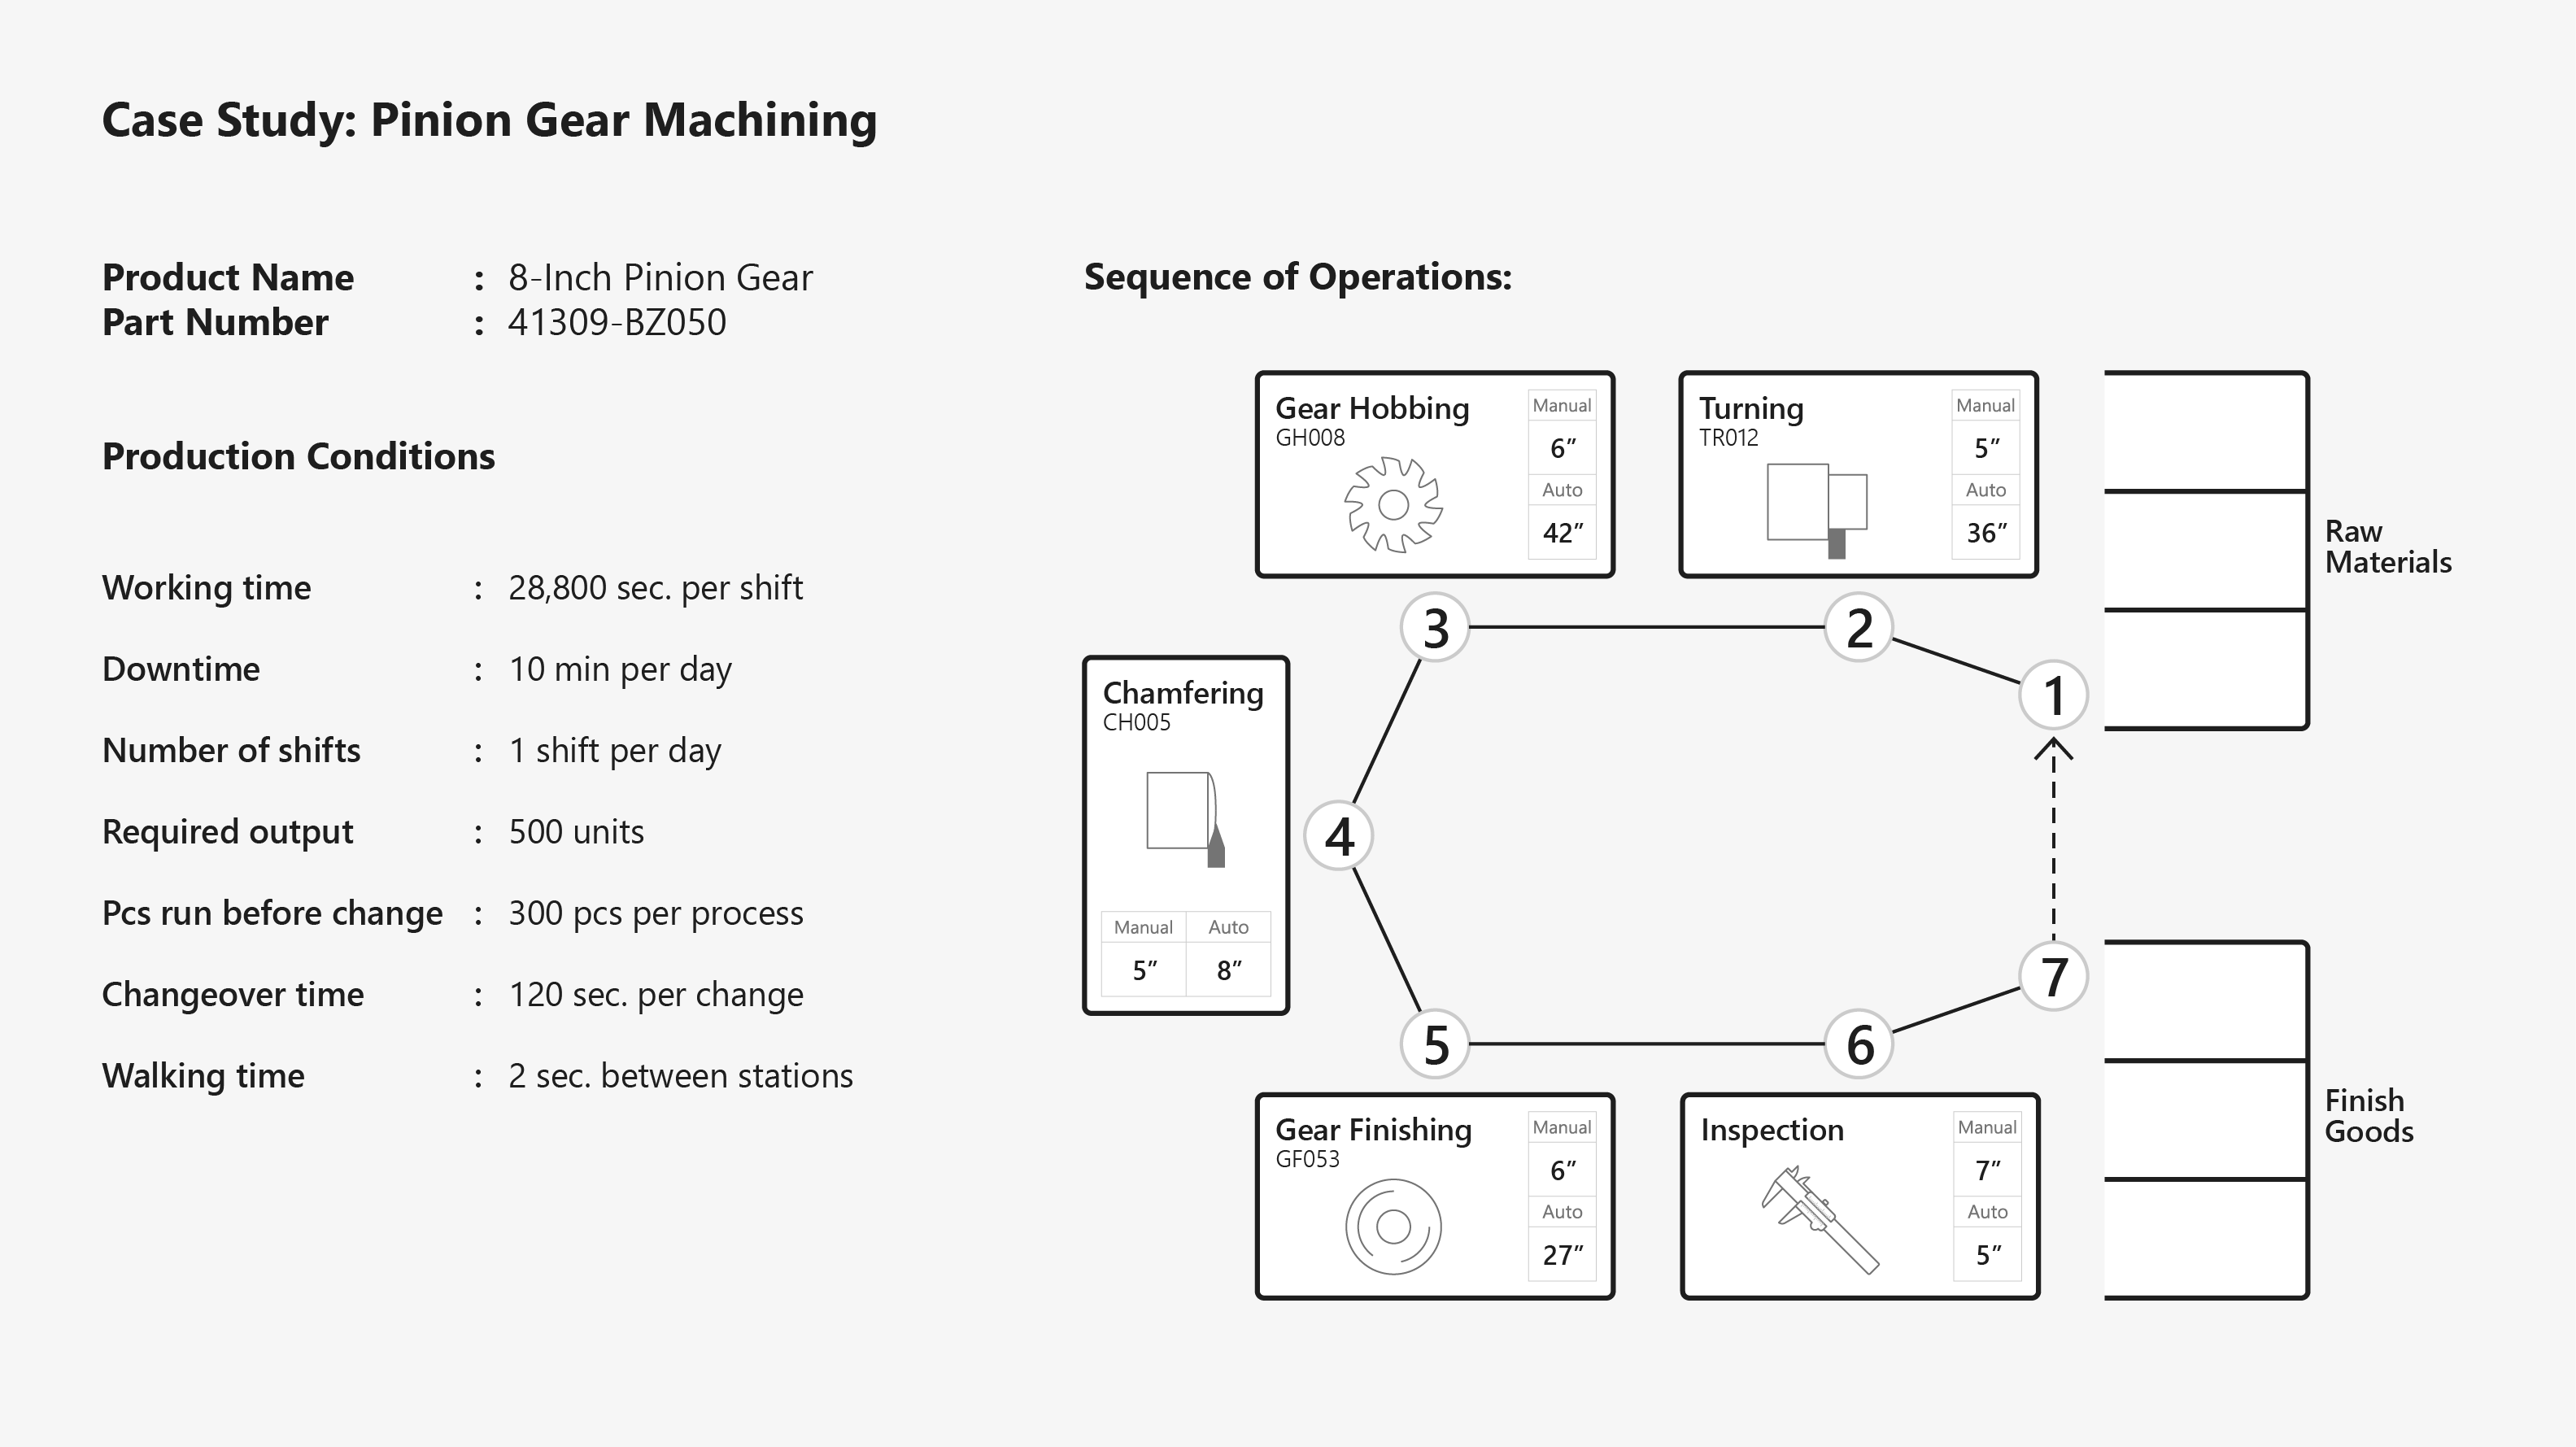
Lalu yang tak kalah penting: Berapa lama operator bekerja manual (manual time)? Kapan mesin bekerja otomatis (automatic time)? Berapa waktu habis untuk berpindah dari satu pekerjaan ke pekerjaan berikutnya (walking time)?
Biasanya kita perlu stopwatch untuk mengukur cycle time. Kalau line belum ada atau produk masih tahap development, orang sering memakai PMTS (predetermined motion time system) untuk estimasi awal.
Agar lebih jelas, kita pakai contoh kasus pada gambar di bawah ini. Data-data dalam gambar ini nanti kita akan masukkan ke template Process Capacity Sheet.
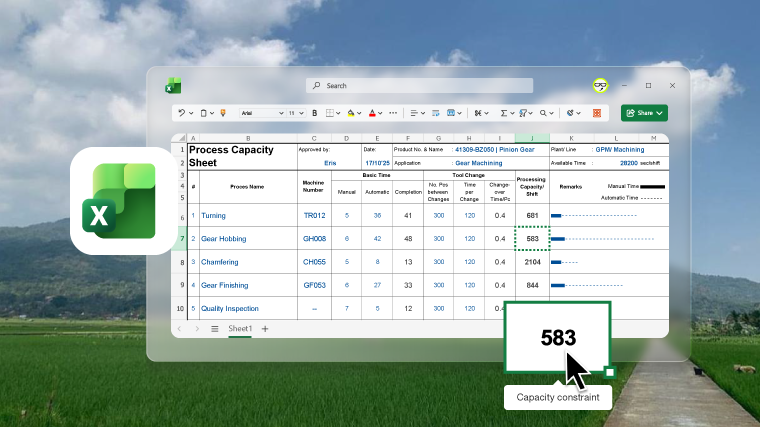
Template Process Capacity Sheet
Di bawah ini contoh lembar Process Capacity Sheet.

Sekilas tampilannya seperti tabel Excel biasa yang memecah proses satu per satu: nama proses dan mesin, manual time, automatic time, hingga changeover time.
Nantinya, formula Excel akan menghitung kapasitas masing-masing proses. Dari sinilah biasanya mulai terlihat proses mana yang paling lambat dan berpotensi menjadi penghambat output line (capacity constraint).
Supaya lebih mudah dipahami cara baca dan menulisnya, kita mulai lihat satu per satu, dimulai dari bagian header.
Header yang Sering Dijumpai di Pabrik
Header-nya tidak jauh beda dengan form yang sering dijumpai di pabrik: nama part, nomor part, line, tanggal, dan beberapa keterangan lain yang membuat orang tahu sedang melihat proses yang mana.
Kurang lebih, format dan isinya seperti di bawah ini. Kalau dibuat di Excel, formatnya masih bisa disesuaikan sesuai kebutuhan.

Process Time
Di bagian ini, proses mulai ditulis satu per satu: nama proses, nama mesin, manual time, automatic time.
Kalau operator harus berpindah antar proses, walking time ikut dihitung ke manual time. Kalau mesin berjalan sendiri tanpa campur tangan operator, waktunya masuk ke automatic time. Pemisahan ini penting. Karena bisa saja operator pindah mengerjakan proses lain saat mesin masih berjalan.
Di template Excel yang saya buat, total waktu akan dijumlahkan otomatis. Saya juga menambahkan timeline otomatis untuk manual time dan automatic time. Jadi, kita bisa lebih mudah melihat proses mana yang paling lama dan berpotensi menjadi bottleneck, serta berapa lama operator menghabiskan waktu di setiap proses.

Changeover Time
Kapasitas harian setiap proses dihitung dari waktu kerja yang tersedia dalam satu shift dibagi total waktu proses per piece. Waktu proses yang sudah kita input adalah manual time dan auto time.
Dalam proses produksi, biasanya ada pergantian atau changeover yang membutuhkan waktu. Waktu ini perlu dibagi rata ke setiap piece (changeover time per piece) sebagai tambahan waktu proses per piece.
Untuk mendapatkan changeover time per piece, bagi waktu yang dibutuhkan untuk setiap kali pergantian (time per change) dengan lot size atau jumlah pieces sebelum pergantian (no. pcs between changes). Template Excel sudah menyediakan dua kolom untuk input data tersebut dan akan menghitung changeover time per piece secara otomatis.
Jangan lupa isi waktu kerja per shift di bagian header. Pada contoh ini, waktu kerja yang tersedia adalah 28.200 detik per shift, yaitu 8 jam kerja dikurangi downtime 10 menit.

Melihat Kapasitas dan Bottleneck
Setelah semua data masuk, Process Capacity Sheet mulai menunjukkan fungsinya.
Excel akan menghitung kapasitas tiap proses secara otomatis. Hitungannya kurang lebih waktu kerja satu shift dibagi waktu untuk membuat satu unit, termasuk manual time, automatic time, dan changeover time.

Dari sini, biasanya mulai kelihatan proses mana yang kapasitasnya jauh lebih kecil dibanding proses lain. Proses inilah yang biasanya menjadi bottleneck atau proses yang membatasi output (capacity constraint).
Untuk memudahkan identifikasi, template Excel ini menggunakan fitur conditional formatting yang otomatis menandai proses dengan kapasitas paling rendah dengan warna merah. Jadi, kita bisa langsung melihat proses mana yang menjadi bottleneck.
Kalau target mulai tertinggal, proses ini biasanya dilihat lebih dulu. Dicari apa yang bisa dipercepat. Improve gerakan. Menambah jig atau alat bantu. Solusi akhir biasanya tambah orang atau tambah mesin.
Baris Total dan Beban Operator
Menuju bagian paling bawah, ada satu baris Total. Menariknya, yang dijumlahkan hanya manual time.
Kalau dipikir lagi, memang masuk akal. Yang ingin dilihat adalah berapa banyak waktu operator benar-benar habis dalam satu cycle, lalu dibandingkan dengan takt time.
Kalau totalnya masih di bawah takt time, line relatif aman mengejar target. Tapi kalau mulai lewat, biasanya beban operator terasa berat.
Untuk automatic time biasanya tidak ikut dijumlahkan karena saat mesin berjalan operator biasanya masih melakukan pekerjaan lain. Jadi, menjumlahkannya sering kali kurang menggambarkan kapasitas line yang sebenarnya.

Download Template Process Capacity Sheet
Kalau tidak mau mulai dari nol, template Excel-nya juga saya sertakan di bawah. Sudah lengkap dengan formula, jadi tinggal isi dan langsung bisa dipakai.
Find Your Production Bottleneck
Identify process capacity, compare workloads, and find the bottleneck in your production line with an Excel template.

Di tulisan berikutnya, kita mulai masuk ke Standardized Work Combination Sheet. Di bagian ini, mulai terlihat bagaimana operator, mesin, dan waktu saling berhubungan dalam satu proses.
